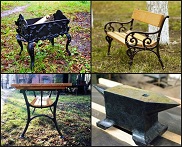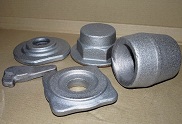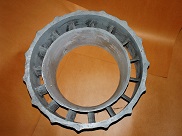


Лиття в кокіль — виробнича процедура виготовлення відливок з розплавленого металу, який заливають у спеціальні металеві форми — кокілі. 40% загального обсягу виробництва виливків з кольорових металів і сплавів припадає саме на цей вид лиття.
Дана цифра обумовлена низкою переваг, які втілює в собі лиття металів в кокіль. Серед найбільш значущих необхідно виділити:
– підвищену розмірну точність;
– високу продуктивність процесу;
– багаторазовість використання кокілів;
– хорошу щільність одержуваних виливків.
Має лиття металів в кокіль певні недоліки, це:
– висока вартість і трудомісткість виготовлення кокілів;
– схильність до виникнення внутрішніх напружень, тріщин;
– обмежена стійкість кокіля.
Спосіб лиття в кокіль найчастіше використовують в серійному і масовому виробництві. Найбільш затребуваний даний вид лиття при виготовленні фасонних виливків з магнієвих, алюмінієвих, цинкових сплавів. Куди рідше — при виготовленні виливків з тугоплавких сплавів.
Лиття в кокіль. Номенклатура виливків
Алюмінієві сплави
Товщина стінок: 3-7 мм.
Отримувані виливки: поршень, картер, корпуси фільтрів і насосів, деталі для побутових приладів.
Магнієві сплави
Товщина стінок: 5-10 мм.
Отримувані виливки: патрубки, картери зчеплення і коробок передач, кришки головки
циліндра, сальника.
Мідні сплави
Товщина стінок: 8-12 мм.
Отримувані виливки: підшипники і шестерні, корпусні деталі насосів.

Лиття в кокіль алюмінію або інших металів, за паливною ефективністю порівнюється з литтям в піщані форми. Економічність лиття в кокіль досягається шляхом усунення формувальної суміші і підвищення точності і якості виливків. Результатом є підвищення продуктивності і поліпшення умов праці.
Конструкційна класифікація кокілів
За способом видалення виливків, кокілі можуть бути:
– нероз’ємні (витрушувати);
– роз’ємні (вертикальна площину роз’єму);
– роз’ємні (горизонтальна площина роз’єму);
– роз’ємні (комбінована площину роз’єму).
Залежно від методу охолодження розрізняють: кокілі з рідинним, повітряним і комбінованим охолодженням.
Склад кокільних покриттів
Захист поверхні кокіля від хімічної взаємодії, контроль інтенсивності теплообміну між формою і відливанням — це важливі процеси, за які відповідає покриття кокілів. До його складу входять: вода, активатори, а також вогнетривкі наповнювачі.
Роль наповнювачів виконують: азбест, шамот, графіт, крейда. Кожен з наповнювачів, проходить ретельну підготовку: азбест — проколюють, крейду — просівають.
Нагадуємо, що замовити деталі, виготовлені методом лиття в кокіль і інші вироби, можна через форму «Контакти».
 Опубліковано в рубриці
 Мітки: